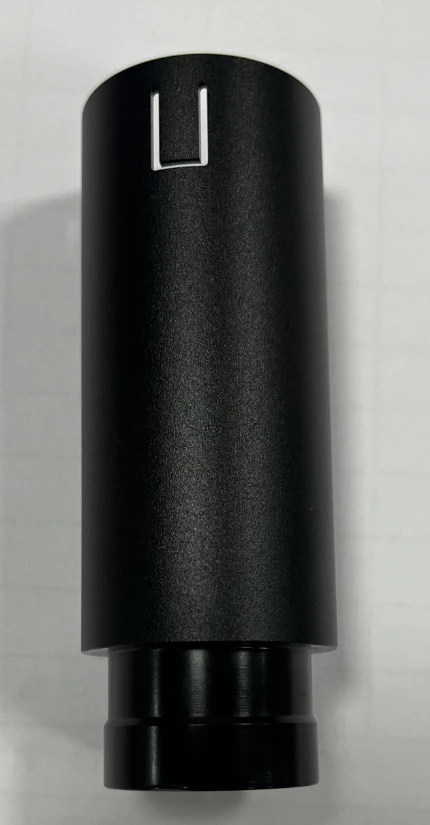
Peletupan boleh mengubah bentuk silinder berdinding nipis, sedangkan tekstur permukaannya mesti sepadan dengan sampel pelanggan. Dimensi diterima selepas rawatan permukaan selesai dan alur berbentuk U mestilah bebas gerigis.
Industri
Optik
Bahan
Mengikut lukisan projek
Kemasan
Mengikut spesifikasi projek
Kuantiti
Disahkan bagi setiap projek
Lukisan mengekalkan anotasi asal.
01GAMBAR PRODUK
Gambar produk
Gambar produk 01Klik untuk besarkan ↗Gambar produk 02Klik untuk besarkan ↗02KEPERLUAN TEKNIKAL
Cabaran pemesinan
Lukisan teknikalKlik untuk besarkan ↗01
Peletupan boleh mengubah bentuk silinder berdinding nipis, jadi ketepatan dan rupa saling bercanggah
Dinding silinder ini nipis. Dalam urutan biasa, peletupan selepas pemesinan kemasan bermakna hentaman tembakan keluli #120 menekan dan mengubah bentuk silinder, menyebabkan diameter padanan silinder kritikal dan kesilinderan φ0.02 mm (berbanding datum A) terkeluar daripada toleransi. Tekstur kasar yang ditetapkan pelanggan tidak dapat dicapai tanpa hentaman pelelas, dan dinding nipis kurang tegar untuk menahannya, jadi daya peletupan menyebabkan pengembangan, pengecutan dan kehilangan kebulatan, menghasilkan komponen yang kelihatan betul tetapi gagal dari segi dimensi.
02
Tekstur letupan mesti sepadan dengan sampel pelanggan dalam tetingkap proses yang sempit
Kawasan yang ditetapkan diletupkan dengan manik kaca, dan tekstur serta tahap kekasaran mesti sepadan sepenuhnya dengan sampel rujukan pelanggan. Perubahan kecil pada gred media, tekanan udara, jarak semburan atau kelajuan gerakan akan mengubah mikro-tekstur permukaan, dan kemasan yang terlalu kasar atau terlalu halus akan ditolak. Ketebalan filem anod dikawal pada 10–16 μm kerana variasi filem juga mengubah rupa visual akhir.
03
Pelbagai ciri jitu, semua dimensi diukur selepas rawatan permukaan
Lukisan menyatakan semua dimensi terpakai selepas rawatan permukaan. Ini termasuk lubang jitu φ30⁺⁰・⁰⁵⁵₊₀・₀₃, kesilinderan 0.02 mm dan slot U; slot U mesti bebas burr dan memenuhi keperluan pemasangan daya tarikan. Laluan biasa iaitu pemesinan kemasan sebelum rawatan permukaan tidak sesuai untuk komponen ini, kerana ubah bentuk peletupan dan penambahan filem anod bersama-sama mudah menyebabkan padanan dan toleransi geometri terkeluar daripada julat.
04
Slot U jitu dengan keperluan bebas burr yang ketat
Dua slot U 120° tidak boleh mempunyai burr atau tepi tergulung. Pemotongan pada bahagian dinding nipis mudah menghasilkan burr, dan proses nyah-burr tidak boleh mencalarkan permukaan luar yang diletupkan, menjadikan perlindungan permukaan kosmetik sukar.
03PROSES DAN PEMERIKSAAN
Penyelesaian proses
01
Laluan proses yang disusun semula: pemesinan separa kemasan → peletupan → pemesinan kemasan akhir
Susunan biasa telah diubah. Pemesinan separa kemasan meninggalkan elaun yang tepat, kemudian peletupan menghasilkan tekstur kasar yang dikehendaki pelanggan. Selepas ubah bentuk akibat peletupan dilepaskan, pemesinan kemasan akhir menghapuskan ralat tersebut, supaya kesilinderan φ0.02, lubang kritikal dan semua dimensi lain memenuhi toleransi lukisan selepas rawatan sambil mengekalkan rupa letupan yang diperlukan.
02
Parameter peletupan tetap yang dipadankan dengan sampel
Media peletupan, tekanan, jarak semburan dan masa pendedahan ditetapkan, dan tekstur dibandingkan dengan sampel pelanggan untuk kelulusan supaya kemasan kasar sasaran dapat dihasilkan semula secara konsisten. Ciri yang tidak diletupkan dilindungi supaya permukaan jitu yang belum dimesin tidak rosak.
03
Kawalan gelung tertutup ketebalan penganodan hitam
Ketebalan penganodan hitam dikawal pada 10–16 μm dengan pertumbuhan filem yang seragam, mengimbangi penambahan dimensi supaya dimensi siap kekal dalam toleransi selepas penganodan.
04
Nyah-burr jitu bagi slot U berdinding nipis
Parameter pemotongan untuk slot U dioptimumkan bagi mengurangkan pembentukan burr, dan kaedah nyah-burr tanpa sentuhan atau fleksibel memastikan slot bebas burr dan tepi tergulung sambil melindungi permukaan luar yang diletupkan daripada calar.
05
Pemeriksaan keadaan akhir sepanjang proses
Pemeriksaan dijalankan selepas peletupan, selepas pemesinan kemasan dan selepas penganodan. Penerimaan berdasarkan keadaan selepas rawatan seperti yang dikehendaki lukisan, dengan menyemak saiz lubang, kesilinderan, tekstur letupan, ketebalan filem dan slot U, supaya rupa dan dimensi jitu kedua-duanya dipenuhi.
Parameter teknikal dan proses mengikut dokumentasi projek. Lukisan menentukan keperluan teknikal; keputusan penerimaan mengikut rekod pemeriksaan projek.
Ada lukisan atau keperluan pemesinan?Muat naik terus
Muat naik lukisan anda. Pasukan kejuruteraan kami akan menilai pendekatan pembuatan berdasarkan bahan, geometri dan kuantiti, kemudian menyediakan sebut harga.
Product photograph 01Click to enlarge ↗Product photograph 02Click to enlarge ↗
02TECHNICAL REQUIREMENTS
Machining challenges
Technical drawingClick to enlarge ↗
01
Peletupan boleh mengubah bentuk silinder berdinding nipis, jadi ketepatan dan rupa saling bercanggah
Dinding silinder ini nipis. Dalam urutan biasa, peletupan selepas pemesinan kemasan bermakna hentaman tembakan keluli #120 menekan dan mengubah bentuk silinder, menyebabkan diameter padanan silinder kritikal dan kesilinderan φ0.02 mm (berbanding datum A) terkeluar daripada toleransi. Tekstur kasar yang ditetapkan pelanggan tidak dapat dicapai tanpa hentaman pelelas, dan dinding nipis kurang tegar untuk menahannya, jadi daya peletupan menyebabkan pengembangan, pengecutan dan kehilangan kebulatan, menghasilkan komponen yang kelihatan betul tetapi gagal dari segi dimensi.
02
Tekstur letupan mesti sepadan dengan sampel pelanggan dalam tetingkap proses yang sempit
Kawasan yang ditetapkan diletupkan dengan manik kaca, dan tekstur serta tahap kekasaran mesti sepadan sepenuhnya dengan sampel rujukan pelanggan. Perubahan kecil pada gred media, tekanan udara, jarak semburan atau kelajuan gerakan akan mengubah mikro-tekstur permukaan, dan kemasan yang terlalu kasar atau terlalu halus akan ditolak. Ketebalan filem anod dikawal pada 10–16 μm kerana variasi filem juga mengubah rupa visual akhir.
03
Pelbagai ciri jitu, semua dimensi diukur selepas rawatan permukaan
Lukisan menyatakan semua dimensi terpakai selepas rawatan permukaan. Ini termasuk lubang jitu φ30⁺⁰・⁰⁵⁵₊₀・₀₃, kesilinderan 0.02 mm dan slot U; slot U mesti bebas burr dan memenuhi keperluan pemasangan daya tarikan. Laluan biasa iaitu pemesinan kemasan sebelum rawatan permukaan tidak sesuai untuk komponen ini, kerana ubah bentuk peletupan dan penambahan filem anod bersama-sama mudah menyebabkan padanan dan toleransi geometri terkeluar daripada julat.
04
Slot U jitu dengan keperluan bebas burr yang ketat
Dua slot U 120° tidak boleh mempunyai burr atau tepi tergulung. Pemotongan pada bahagian dinding nipis mudah menghasilkan burr, dan proses nyah-burr tidak boleh mencalarkan permukaan luar yang diletupkan, menjadikan perlindungan permukaan kosmetik sukar.
03PROCESS AND INSPECTION
Process solutions
01
Laluan proses yang disusun semula: pemesinan separa kemasan → peletupan → pemesinan kemasan akhir
Susunan biasa telah diubah. Pemesinan separa kemasan meninggalkan elaun yang tepat, kemudian peletupan menghasilkan tekstur kasar yang dikehendaki pelanggan. Selepas ubah bentuk akibat peletupan dilepaskan, pemesinan kemasan akhir menghapuskan ralat tersebut, supaya kesilinderan φ0.02, lubang kritikal dan semua dimensi lain memenuhi toleransi lukisan selepas rawatan sambil mengekalkan rupa letupan yang diperlukan.
02
Parameter peletupan tetap yang dipadankan dengan sampel
Media peletupan, tekanan, jarak semburan dan masa pendedahan ditetapkan, dan tekstur dibandingkan dengan sampel pelanggan untuk kelulusan supaya kemasan kasar sasaran dapat dihasilkan semula secara konsisten. Ciri yang tidak diletupkan dilindungi supaya permukaan jitu yang belum dimesin tidak rosak.
03
Kawalan gelung tertutup ketebalan penganodan hitam
Ketebalan penganodan hitam dikawal pada 10–16 μm dengan pertumbuhan filem yang seragam, mengimbangi penambahan dimensi supaya dimensi siap kekal dalam toleransi selepas penganodan.
04
Nyah-burr jitu bagi slot U berdinding nipis
Parameter pemotongan untuk slot U dioptimumkan bagi mengurangkan pembentukan burr, dan kaedah nyah-burr tanpa sentuhan atau fleksibel memastikan slot bebas burr dan tepi tergulung sambil melindungi permukaan luar yang diletupkan daripada calar.
05
Pemeriksaan keadaan akhir sepanjang proses
Pemeriksaan dijalankan selepas peletupan, selepas pemesinan kemasan dan selepas penganodan. Penerimaan berdasarkan keadaan selepas rawatan seperti yang dikehendaki lukisan, dengan menyemak saiz lubang, kesilinderan, tekstur letupan, ketebalan filem dan slot U, supaya rupa dan dimensi jitu kedua-duanya dipenuhi.
Technical parameters and processes follow the project documentation. The drawing governs technical requirements; acceptance results follow project inspection records.