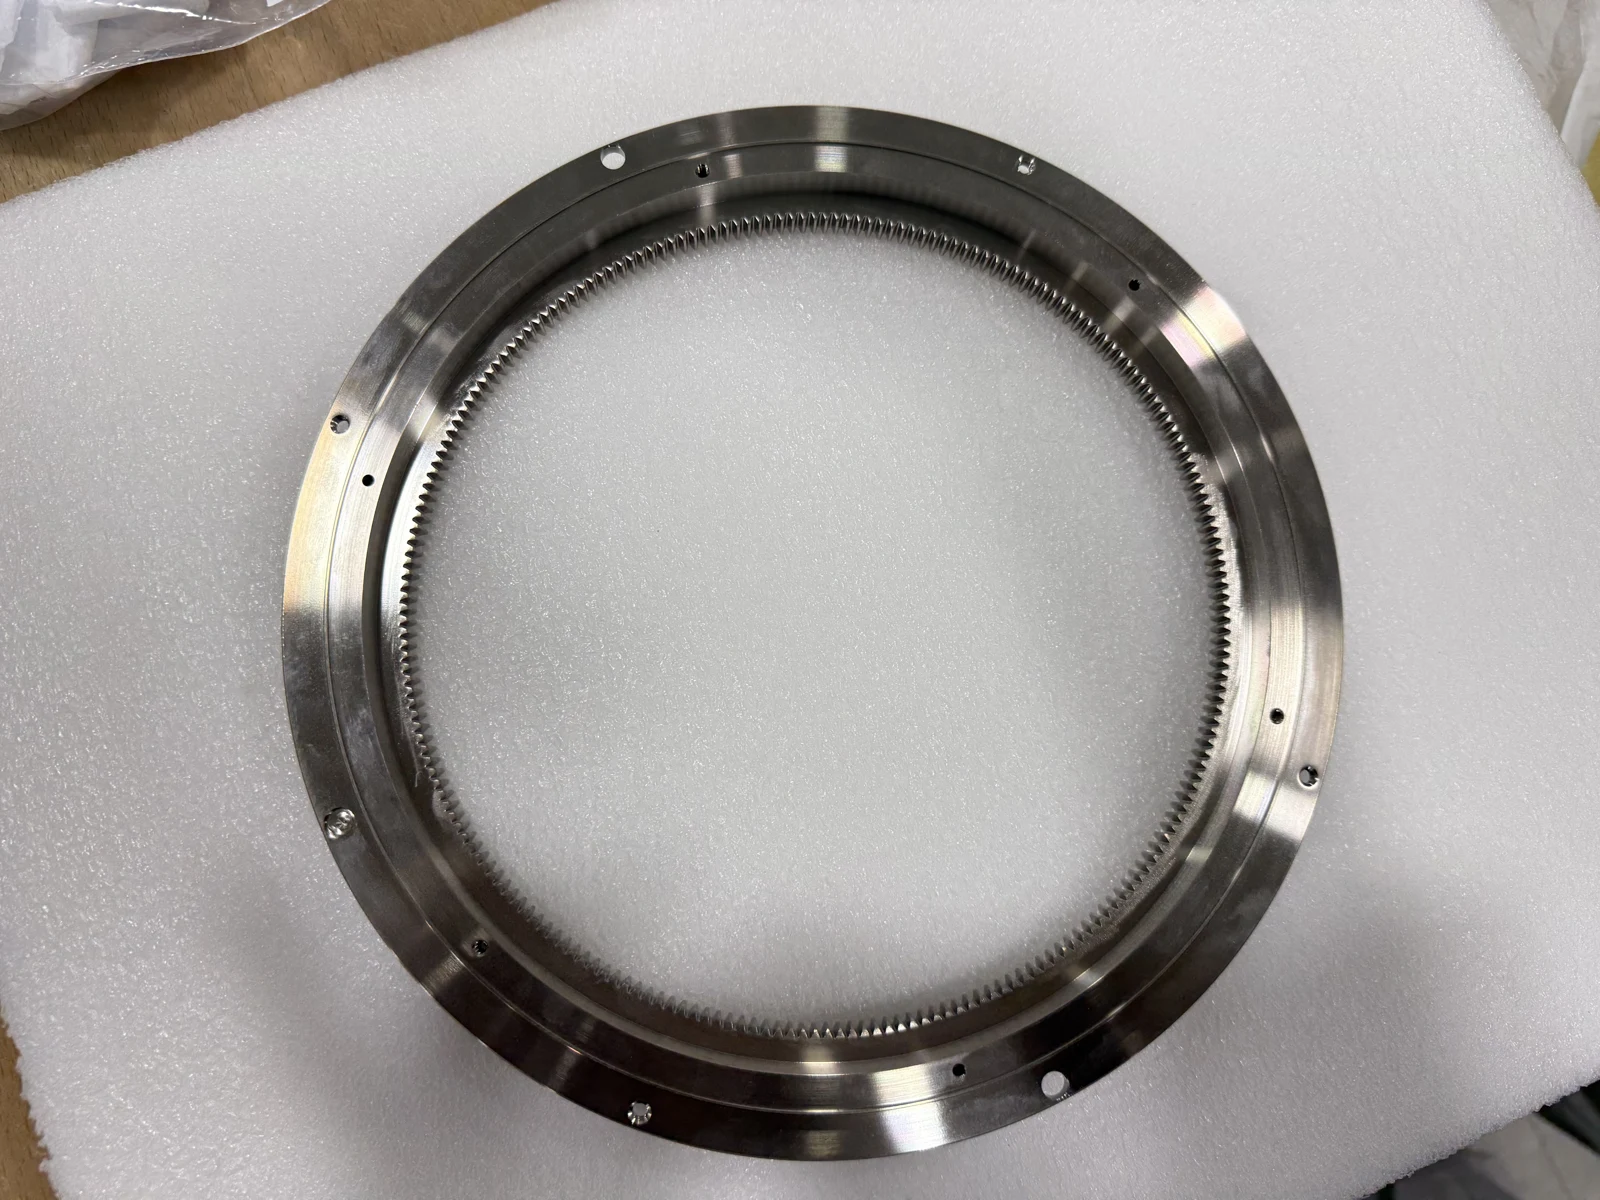
Daripada datum larikan hingga pembentukan gear dan kemasan permukaan, penjajaran persediaan dan ubah bentuk dinding nipis dikawal mengikut keperluan kesepaksian.
Industri
Peranti Perubatan
Bahan
Mengikut lukisan projek
Kemasan
Mengikut spesifikasi projek
Kuantiti
Disahkan bagi setiap projek
Lukisan mengekalkan anotasi asal.
01GAMBAR PRODUK
Gambar produk
Gambar produkKlik untuk besarkan ↗02KEPERLUAN TEKNIKAL
Cabaran pemesinan
Lukisan teknikalKlik untuk besarkan ↗01
Kesepaksian φ0.03 mm merentasi operasi, dengan risiko ralat persediaan yang tinggi
Diameter datum Φ228.6 dilarik pada mesin larik CNC, manakala profil gigi dalaman dipotong pada mesin pembentuk gear dalam persediaan kedua. Dua persediaan pada mesin berbeza mengumpul ralat kedudukan, yang mudah menyebabkan kesepaksian gigi gear berbanding datum larik melebihi φ0.03 mm. Gelang berdiameter besar dan berdinding nipis ini kurang tegar, dan daya pengapitan menyebabkan sedikit ubah bentuk yang membesarkan ralat kesepaksian. Lukisan menetapkan kaedah semakan yang ketat: pin tolok PG diletakkan merentasi gigi dan mikrometer luar mengambil 18 bacaan, dengan kesepusatan dinilai daripada nilai maksimum tolak minimum, jadi sisihan kecil pun dapat dikesan.
02
Mengawal tegasan pemesinan dan ubah bentuk pada gelang berdinding nipis
Pada gelang berdiameter besar dan berdinding nipis, bahan mentah, pelarikan dan pembentukan gear semuanya melepaskan tegasan dalaman, dan komponen mudah menjadi bujur atau hilang kebulatan. Walaupun pemesinan telah lulus pemeriksaan, penyaduran nikel tanpa elektrik yang menyusul masih boleh menyebabkan ubah bentuk apabila tegasan dilepaskan. Penyepuhlindapan pelegaan tegasan pada bahan mentah dan elaun terkawal pada setiap operasi diperlukan untuk mengurangkan tegasan pemesinan.
03
Pemotongan gear dalaman jitu dengan kawalan jajaran gigi dan kebulatan
Gear gelang dalaman ini mempunyai gred ketepatan tinggi dan diameter bulatan pic Φ198. Membentuk gigi dalaman pada lubang besar memerlukan juntaian alat yang panjang, yang menyebabkan pesongan alat dan menjejaskan bentuk gigi serta kebulatan gelang, jadi lekapan pembentuk, pemilihan alat dan parameter pemotongan semuanya dikawal ketat.
04
Ketebalan nikel tanpa elektrik yang seragam
Komponen siap disadur nikel tanpa elektrik setebal 6 ± 2 μm. Pada gelang berdiameter besar dan berdinding nipis, saduran yang tidak sekata antara diameter dalam, diameter luar dan tepi boleh menyebabkan ketebalan berlebihan setempat, dan salutan tidak boleh menjejaskan ketepatan geometri yang telah dicapai, jadi penambahan salutan tidak boleh menjejaskan kesepaksian atau saiz. Komponen mesti bebas burr, dengan semua tepi tajam ditumpulkan.
03PROSES DAN PEMERIKSAAN
Penyelesaian proses
01
Penjajaran ketepatan tinggi sebelum pembentukan gear
Selepas dimuatkan pada mesin pembentuk gear, diameter datum Φ228.6 yang dilarik pada mesin larik CNC ditunjuk dan dijajarkan, dengan larian dikawal dalam 0.01 mm sebelum pemotongan bermula. Ini menghapuskan ralat kedudukan daripada dua persediaan dari puncanya dan mencapai kesepaksian gigi φ0.03 mm berbanding datum seperti yang dikehendaki lukisan secara konsisten.
02
Penyepuhlindapan pelegaan tegasan pada bahan mentah
Bahan mentah disepuh lindap terlebih dahulu untuk melegakan tegasan baki, mengurangkan risiko ubah bentuk dan kebujuran selepas pelarikan, pembentukan gear dan penyaduran nikel.
03
Pemotongan berperingkat dan berlapis
Pelarikan kasar dan kemasan dipisahkan dengan elaun yang diagihkan dengan baik, dan parameter pembentukan gear dioptimumkan untuk mengurangkan pesongan alat serta melindungi bentuk gigi dan ketepatan bulatan pic.
04
Pemeriksaan tepat seperti yang ditetapkan lukisan
Mengikut kaedah pemeriksaan dalam lukisan, kesepusatan gear gelang diukur dengan pin tolok PG dan mikrometer pada 18 titik, mengulangi syarat penerimaan pelanggan.
05
Kawalan proses nikel tanpa elektrik
Ketebalan nikel tanpa elektrik dikawal pada 6 ± 2 μm dengan salutan yang seragam, dan toleransi geometri diperiksa semula selepas penyaduran. Tepi tajam dinyah-burr dan ditumpulkan untuk memenuhi keperluan teknikal lukisan.
Parameter teknikal dan proses mengikut dokumentasi projek. Lukisan menentukan keperluan teknikal; keputusan penerimaan mengikut rekod pemeriksaan projek.
Ada lukisan atau keperluan pemesinan?Muat naik terus
Muat naik lukisan anda. Pasukan kejuruteraan kami akan menilai pendekatan pembuatan berdasarkan bahan, geometri dan kuantiti, kemudian menyediakan sebut harga.
Kesepaksian φ0.03 mm merentasi operasi, dengan risiko ralat persediaan yang tinggi
Diameter datum Φ228.6 dilarik pada mesin larik CNC, manakala profil gigi dalaman dipotong pada mesin pembentuk gear dalam persediaan kedua. Dua persediaan pada mesin berbeza mengumpul ralat kedudukan, yang mudah menyebabkan kesepaksian gigi gear berbanding datum larik melebihi φ0.03 mm. Gelang berdiameter besar dan berdinding nipis ini kurang tegar, dan daya pengapitan menyebabkan sedikit ubah bentuk yang membesarkan ralat kesepaksian. Lukisan menetapkan kaedah semakan yang ketat: pin tolok PG diletakkan merentasi gigi dan mikrometer luar mengambil 18 bacaan, dengan kesepusatan dinilai daripada nilai maksimum tolak minimum, jadi sisihan kecil pun dapat dikesan.
02
Mengawal tegasan pemesinan dan ubah bentuk pada gelang berdinding nipis
Pada gelang berdiameter besar dan berdinding nipis, bahan mentah, pelarikan dan pembentukan gear semuanya melepaskan tegasan dalaman, dan komponen mudah menjadi bujur atau hilang kebulatan. Walaupun pemesinan telah lulus pemeriksaan, penyaduran nikel tanpa elektrik yang menyusul masih boleh menyebabkan ubah bentuk apabila tegasan dilepaskan. Penyepuhlindapan pelegaan tegasan pada bahan mentah dan elaun terkawal pada setiap operasi diperlukan untuk mengurangkan tegasan pemesinan.
03
Pemotongan gear dalaman jitu dengan kawalan jajaran gigi dan kebulatan
Gear gelang dalaman ini mempunyai gred ketepatan tinggi dan diameter bulatan pic Φ198. Membentuk gigi dalaman pada lubang besar memerlukan juntaian alat yang panjang, yang menyebabkan pesongan alat dan menjejaskan bentuk gigi serta kebulatan gelang, jadi lekapan pembentuk, pemilihan alat dan parameter pemotongan semuanya dikawal ketat.
04
Ketebalan nikel tanpa elektrik yang seragam
Komponen siap disadur nikel tanpa elektrik setebal 6 ± 2 μm. Pada gelang berdiameter besar dan berdinding nipis, saduran yang tidak sekata antara diameter dalam, diameter luar dan tepi boleh menyebabkan ketebalan berlebihan setempat, dan salutan tidak boleh menjejaskan ketepatan geometri yang telah dicapai, jadi penambahan salutan tidak boleh menjejaskan kesepaksian atau saiz. Komponen mesti bebas burr, dengan semua tepi tajam ditumpulkan.
03PROCESS AND INSPECTION
Process solutions
01
Penjajaran ketepatan tinggi sebelum pembentukan gear
Selepas dimuatkan pada mesin pembentuk gear, diameter datum Φ228.6 yang dilarik pada mesin larik CNC ditunjuk dan dijajarkan, dengan larian dikawal dalam 0.01 mm sebelum pemotongan bermula. Ini menghapuskan ralat kedudukan daripada dua persediaan dari puncanya dan mencapai kesepaksian gigi φ0.03 mm berbanding datum seperti yang dikehendaki lukisan secara konsisten.
02
Penyepuhlindapan pelegaan tegasan pada bahan mentah
Bahan mentah disepuh lindap terlebih dahulu untuk melegakan tegasan baki, mengurangkan risiko ubah bentuk dan kebujuran selepas pelarikan, pembentukan gear dan penyaduran nikel.
03
Pemotongan berperingkat dan berlapis
Pelarikan kasar dan kemasan dipisahkan dengan elaun yang diagihkan dengan baik, dan parameter pembentukan gear dioptimumkan untuk mengurangkan pesongan alat serta melindungi bentuk gigi dan ketepatan bulatan pic.
04
Pemeriksaan tepat seperti yang ditetapkan lukisan
Mengikut kaedah pemeriksaan dalam lukisan, kesepusatan gear gelang diukur dengan pin tolok PG dan mikrometer pada 18 titik, mengulangi syarat penerimaan pelanggan.
05
Kawalan proses nikel tanpa elektrik
Ketebalan nikel tanpa elektrik dikawal pada 6 ± 2 μm dengan salutan yang seragam, dan toleransi geometri diperiksa semula selepas penyaduran. Tepi tajam dinyah-burr dan ditumpulkan untuk memenuhi keperluan teknikal lukisan.
Technical parameters and processes follow the project documentation. The drawing governs technical requirements; acceptance results follow project inspection records.