薄壁筒体喷砂受力变形风险 精度与外观互相冲突
该件筒体壁厚薄,如果采用常规全流程工艺:精加工完成后再喷砂,#120 钢丸喷射冲击力会造成薄壁筒体受压形变,图纸关键圆柱配合尺寸、圆柱度 φ0.02mm(相对基准 A)发生偏移超差。 喷砂为获得客户指定粗砂纹外观,磨料冲击载荷不可避免;薄壁结构抗冲击刚性弱,喷砂的机械作用力直接引发零件胀缩、圆度失真,出现 “外观达标但尺寸报废” 的情况。
薄壁筒体在喷砂冲击下存在变形风险,外观砂纹需要对标客户样件;所有尺寸均以表面处理后的状态验收,同时要求 U 型槽无毛刺。
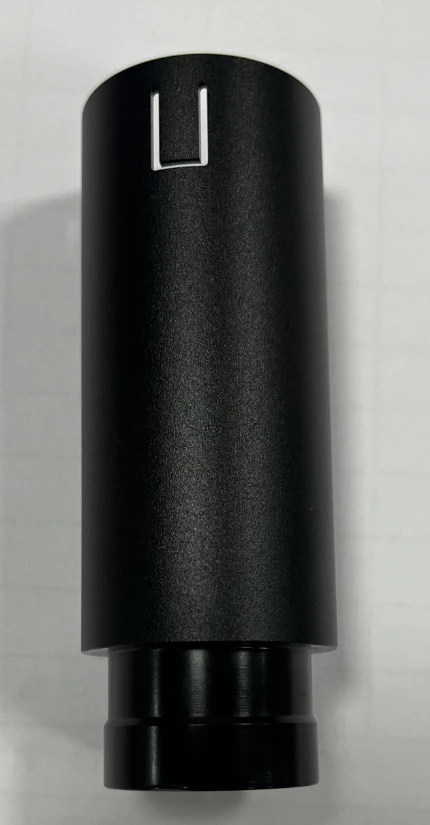
该件筒体壁厚薄,如果采用常规全流程工艺:精加工完成后再喷砂,#120 钢丸喷射冲击力会造成薄壁筒体受压形变,图纸关键圆柱配合尺寸、圆柱度 φ0.02mm(相对基准 A)发生偏移超差。 喷砂为获得客户指定粗砂纹外观,磨料冲击载荷不可避免;薄壁结构抗冲击刚性弱,喷砂的机械作用力直接引发零件胀缩、圆度失真,出现 “外观达标但尺寸报废” 的情况。
指定区域做玻璃珠喷砂,砂纹质感、粗细程度必须完全对标客户参考样件。砂料型号、喷砂气压、喷射距离、走枪速度微小变化,都会改变表面微观砂纹形貌;砂纹过粗 / 过细,都会造成外观不被客户认可。同时氧化膜厚管控 10‑16μm,膜层波动也会改变最终目视外观效果。
图纸明确:全部尺寸为表面处理完成之后的最终尺寸。包含高精度内孔 φ30⁺⁰・⁰⁵⁵₊₀・₀₃、圆柱度 0.02mm、U 型槽结构;U 槽部位不允许存在毛刺,同时有拉力装配性能指标。常规 “先精加工后表面处理” 的工艺路线在此件不可行,喷砂变形 + 阳极氧化膜层增厚双重因素,极易导致配合尺寸、形位公差突破公差带。
两处 120°U 型槽,槽口不允许残留毛刺、翻边;薄壁位置切削易产生毛刺,去毛刺工序不可对筒体外圆喷砂面造成划伤,外观面防护难度大。
调整传统加工顺序:先半精加工预留精密余量,再执行喷砂获取客户要求的粗砂纹外观;喷砂释放冲击变形之后,再开展最终精加工,直接消除喷砂带来的形变误差,保证喷砂后圆柱度 φ0.02、关键孔径等全部尺寸满足表面处理后图纸公差,同时保留客户要求的喷砂外观。
固化喷砂磨料、气压、喷射距离、喷射时间,砂纹效果与客户样件比对确认,稳定复刻目标粗质感外观;做好非喷砂特征区域防护,避免误伤精密待加工面。
黑色阳极氧化严格控制膜厚 10‑16μm,控制膜层生长均匀性,抵消膜层带来的尺寸增量影响,保证氧化后成品尺寸落在公差区间。
优化 U 型槽切削参数,减少毛刺生成;采用非接触 / 柔性去毛刺工艺,U 槽无毛刺、无翻边,同时保护外部喷砂外观面不被划伤。
喷砂后、精加工后、氧化后多道检测,按照图纸要求以表面处理之后作为验收状态,校验孔径、圆柱度、外观砂纹、膜层、U 槽状态,实现外观效果与精密尺寸双重达标。
技术参数与工艺说明按项目资料展示 具体技术要求以图纸为准 验收结果以项目检验记录为准
上传图纸,工程团队结合材料、结构与数量评估制造方案并报价。
上传图纸获取报价该件筒体壁厚薄,如果采用常规全流程工艺:精加工完成后再喷砂,#120 钢丸喷射冲击力会造成薄壁筒体受压形变,图纸关键圆柱配合尺寸、圆柱度 φ0.02mm(相对基准 A)发生偏移超差。 喷砂为获得客户指定粗砂纹外观,磨料冲击载荷不可避免;薄壁结构抗冲击刚性弱,喷砂的机械作用力直接引发零件胀缩、圆度失真,出现 “外观达标但尺寸报废” 的情况。
指定区域做玻璃珠喷砂,砂纹质感、粗细程度必须完全对标客户参考样件。砂料型号、喷砂气压、喷射距离、走枪速度微小变化,都会改变表面微观砂纹形貌;砂纹过粗 / 过细,都会造成外观不被客户认可。同时氧化膜厚管控 10‑16μm,膜层波动也会改变最终目视外观效果。
图纸明确:全部尺寸为表面处理完成之后的最终尺寸。包含高精度内孔 φ30⁺⁰・⁰⁵⁵₊₀・₀₃、圆柱度 0.02mm、U 型槽结构;U 槽部位不允许存在毛刺,同时有拉力装配性能指标。常规 “先精加工后表面处理” 的工艺路线在此件不可行,喷砂变形 + 阳极氧化膜层增厚双重因素,极易导致配合尺寸、形位公差突破公差带。
两处 120°U 型槽,槽口不允许残留毛刺、翻边;薄壁位置切削易产生毛刺,去毛刺工序不可对筒体外圆喷砂面造成划伤,外观面防护难度大。
调整传统加工顺序:先半精加工预留精密余量,再执行喷砂获取客户要求的粗砂纹外观;喷砂释放冲击变形之后,再开展最终精加工,直接消除喷砂带来的形变误差,保证喷砂后圆柱度 φ0.02、关键孔径等全部尺寸满足表面处理后图纸公差,同时保留客户要求的喷砂外观。
固化喷砂磨料、气压、喷射距离、喷射时间,砂纹效果与客户样件比对确认,稳定复刻目标粗质感外观;做好非喷砂特征区域防护,避免误伤精密待加工面。
黑色阳极氧化严格控制膜厚 10‑16μm,控制膜层生长均匀性,抵消膜层带来的尺寸增量影响,保证氧化后成品尺寸落在公差区间。
优化 U 型槽切削参数,减少毛刺生成;采用非接触 / 柔性去毛刺工艺,U 槽无毛刺、无翻边,同时保护外部喷砂外观面不被划伤。
喷砂后、精加工后、氧化后多道检测,按照图纸要求以表面处理之后作为验收状态,校验孔径、圆柱度、外观砂纹、膜层、U 槽状态,实现外观效果与精密尺寸双重达标。
技术参数与工艺说明按项目资料展示 具体技术要求以图纸为准 验收结果以项目检验记录为准