铸铝 A 级外观面 喷粉后零缺陷要求 铸造固有缺陷风险高
A356 铸造铝合金铸件极易产生气孔、缩孔、砂眼、冷隔、铸造流纹等铸态缺陷;缺陷埋藏在表层下,铸态肉眼不一定可见,粉末喷涂覆盖后缺陷会暴露浮现,出现鼓泡、针孔、凹点,图纸要求指定外观区域喷粉后无任何瑕疵,对铸件毛坯质量、预处理控制要求严苛。零件四爪为悬臂异形曲面,曲面多、转角过渡复杂,外观面管控难度进一步加大。
异形四爪悬臂铸件的皮下气孔与铸造流纹可能在喷粉后显现;机加工刀纹也可能影响外观,同时需要控制孔系位置与不锈钢镶套的压装状态。
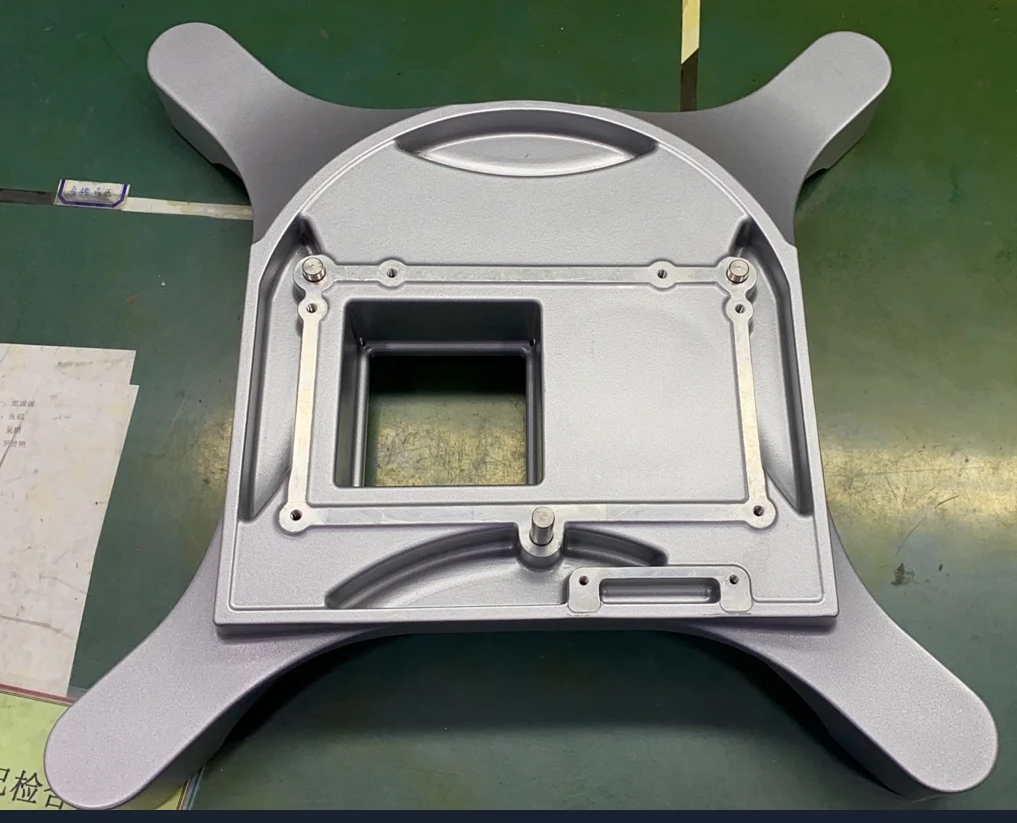
A356 铸造铝合金铸件极易产生气孔、缩孔、砂眼、冷隔、铸造流纹等铸态缺陷;缺陷埋藏在表层下,铸态肉眼不一定可见,粉末喷涂覆盖后缺陷会暴露浮现,出现鼓泡、针孔、凹点,图纸要求指定外观区域喷粉后无任何瑕疵,对铸件毛坯质量、预处理控制要求严苛。零件四爪为悬臂异形曲面,曲面多、转角过渡复杂,外观面管控难度进一步加大。
如果仅用原始铸态面直接喷粉,铸造表层缺陷会直接导致喷涂报废;若机加工切削余量不合理:余量过小切不到缺陷层,皮下气孔暴露;余量过大,产生 CNC 刀纹、接刀痕,刀纹纹路会在粉末喷涂之后显现出来,破坏 A 级外观效果。机加工痕迹与铸造皮下缺陷两大风险叠加,很容易出现 “机加尺寸合格,但外观喷涂不合格” 的报废情况。
四爪悬臂式铸件,铸件本身存在铸造内应力;机加工装夹不当容易产生夹持形变;需保证安装凸台相对基准 A 的尺寸公差,同时完成螺纹孔、销孔加工,压装不锈钢镶套销钉,镶套要求齐平,最大允许下沉 0.010 英寸,对加工、压装工艺都有要求。
螺纹孔、销钉孔喷涂前必须做遮蔽防护,避免粉末涂层堵孔;喷涂为 CARDINAL T353‑GR06 半光泽金属银粉,颜色、光泽需要对标客户色卡确认;涂层要求连续、附着力合格;内部外部需要完全除净油污杂质;同时执行 C=0 AQL 抽样检验,全流程可提供符合性证书。
针对喷涂 A 级曲面区域,铸造阶段预留加工余量,对外观面做整体精铣切削,去除包含皮下气孔、铸造流纹在内的铸造缺陷层;机加工后再做精细手工打磨处理,彻底消除 CNC 刀纹、接刀痕,从源头规避喷涂后显现加工纹路的问题。
喷粉前全件目视排查,识别气孔、砂眼隐患;喷涂上线后一旦发现缺陷,进行专项返修处理,保证喷涂成品外观面无针孔、鼓泡、凹坑瑕疵,达成客户 A 级喷涂外观标准。
针对四爪悬臂异形铸铝件,设计适配工装,降低装夹变形风险;保障安装凸台尺寸、孔系位置精度;严格管控不锈钢销钉镶套压装工艺,保证镶套齐平,下沉量控制在图纸允许范围。
严格执行客户指定型号 TGIC 聚酯粉末,提前确认色板;螺纹销孔精准遮蔽;工件彻底除油去污;按客户检验规范 C=0 AQL 执行抽样检测,提供产品符合性报告、永久零件标识打标,满足 RoHS 合规全部技术条件。
技术参数与工艺说明按项目资料展示 具体技术要求以图纸为准 验收结果以项目检验记录为准
上传图纸,工程团队结合材料、结构与数量评估制造方案并报价。
上传图纸获取报价A356 铸造铝合金铸件极易产生气孔、缩孔、砂眼、冷隔、铸造流纹等铸态缺陷;缺陷埋藏在表层下,铸态肉眼不一定可见,粉末喷涂覆盖后缺陷会暴露浮现,出现鼓泡、针孔、凹点,图纸要求指定外观区域喷粉后无任何瑕疵,对铸件毛坯质量、预处理控制要求严苛。零件四爪为悬臂异形曲面,曲面多、转角过渡复杂,外观面管控难度进一步加大。
如果仅用原始铸态面直接喷粉,铸造表层缺陷会直接导致喷涂报废;若机加工切削余量不合理:余量过小切不到缺陷层,皮下气孔暴露;余量过大,产生 CNC 刀纹、接刀痕,刀纹纹路会在粉末喷涂之后显现出来,破坏 A 级外观效果。机加工痕迹与铸造皮下缺陷两大风险叠加,很容易出现 “机加尺寸合格,但外观喷涂不合格” 的报废情况。
四爪悬臂式铸件,铸件本身存在铸造内应力;机加工装夹不当容易产生夹持形变;需保证安装凸台相对基准 A 的尺寸公差,同时完成螺纹孔、销孔加工,压装不锈钢镶套销钉,镶套要求齐平,最大允许下沉 0.010 英寸,对加工、压装工艺都有要求。
螺纹孔、销钉孔喷涂前必须做遮蔽防护,避免粉末涂层堵孔;喷涂为 CARDINAL T353‑GR06 半光泽金属银粉,颜色、光泽需要对标客户色卡确认;涂层要求连续、附着力合格;内部外部需要完全除净油污杂质;同时执行 C=0 AQL 抽样检验,全流程可提供符合性证书。
针对喷涂 A 级曲面区域,铸造阶段预留加工余量,对外观面做整体精铣切削,去除包含皮下气孔、铸造流纹在内的铸造缺陷层;机加工后再做精细手工打磨处理,彻底消除 CNC 刀纹、接刀痕,从源头规避喷涂后显现加工纹路的问题。
喷粉前全件目视排查,识别气孔、砂眼隐患;喷涂上线后一旦发现缺陷,进行专项返修处理,保证喷涂成品外观面无针孔、鼓泡、凹坑瑕疵,达成客户 A 级喷涂外观标准。
针对四爪悬臂异形铸铝件,设计适配工装,降低装夹变形风险;保障安装凸台尺寸、孔系位置精度;严格管控不锈钢销钉镶套压装工艺,保证镶套齐平,下沉量控制在图纸允许范围。
严格执行客户指定型号 TGIC 聚酯粉末,提前确认色板;螺纹销孔精准遮蔽;工件彻底除油去污;按客户检验规范 C=0 AQL 执行抽样检测,提供产品符合性报告、永久零件标识打标,满足 RoHS 合规全部技术条件。
技术参数与工艺说明按项目资料展示 具体技术要求以图纸为准 验收结果以项目检验记录为准