跨工序同轴度 φ0.03mm 高精度要求 装夹误差风险突出
基准圆 Φ228.6 由数控车床完成加工,而内齿轮廓为插齿机二次装夹加工。两次不同设备装夹,存在定位累积误差,极易造成齿圈齿部相对于车床基准圆同轴度超差 φ0.03mm。大直径薄壁环形件,本身刚性偏弱,装夹受力会产生微量形变,进一步放大同轴度偏差。图纸特殊检验方式:使用 PG 量棒跨齿放置,外径千分尺采 18 点数据,通过最大值‑最小值计算评定实际同心度,检测严苛,微小偏差即可被检出。
从车削基准到内齿加工,再到表面处理,关注每次装夹的定位和薄壁变形,让加工与检测围绕同轴度要求展开。
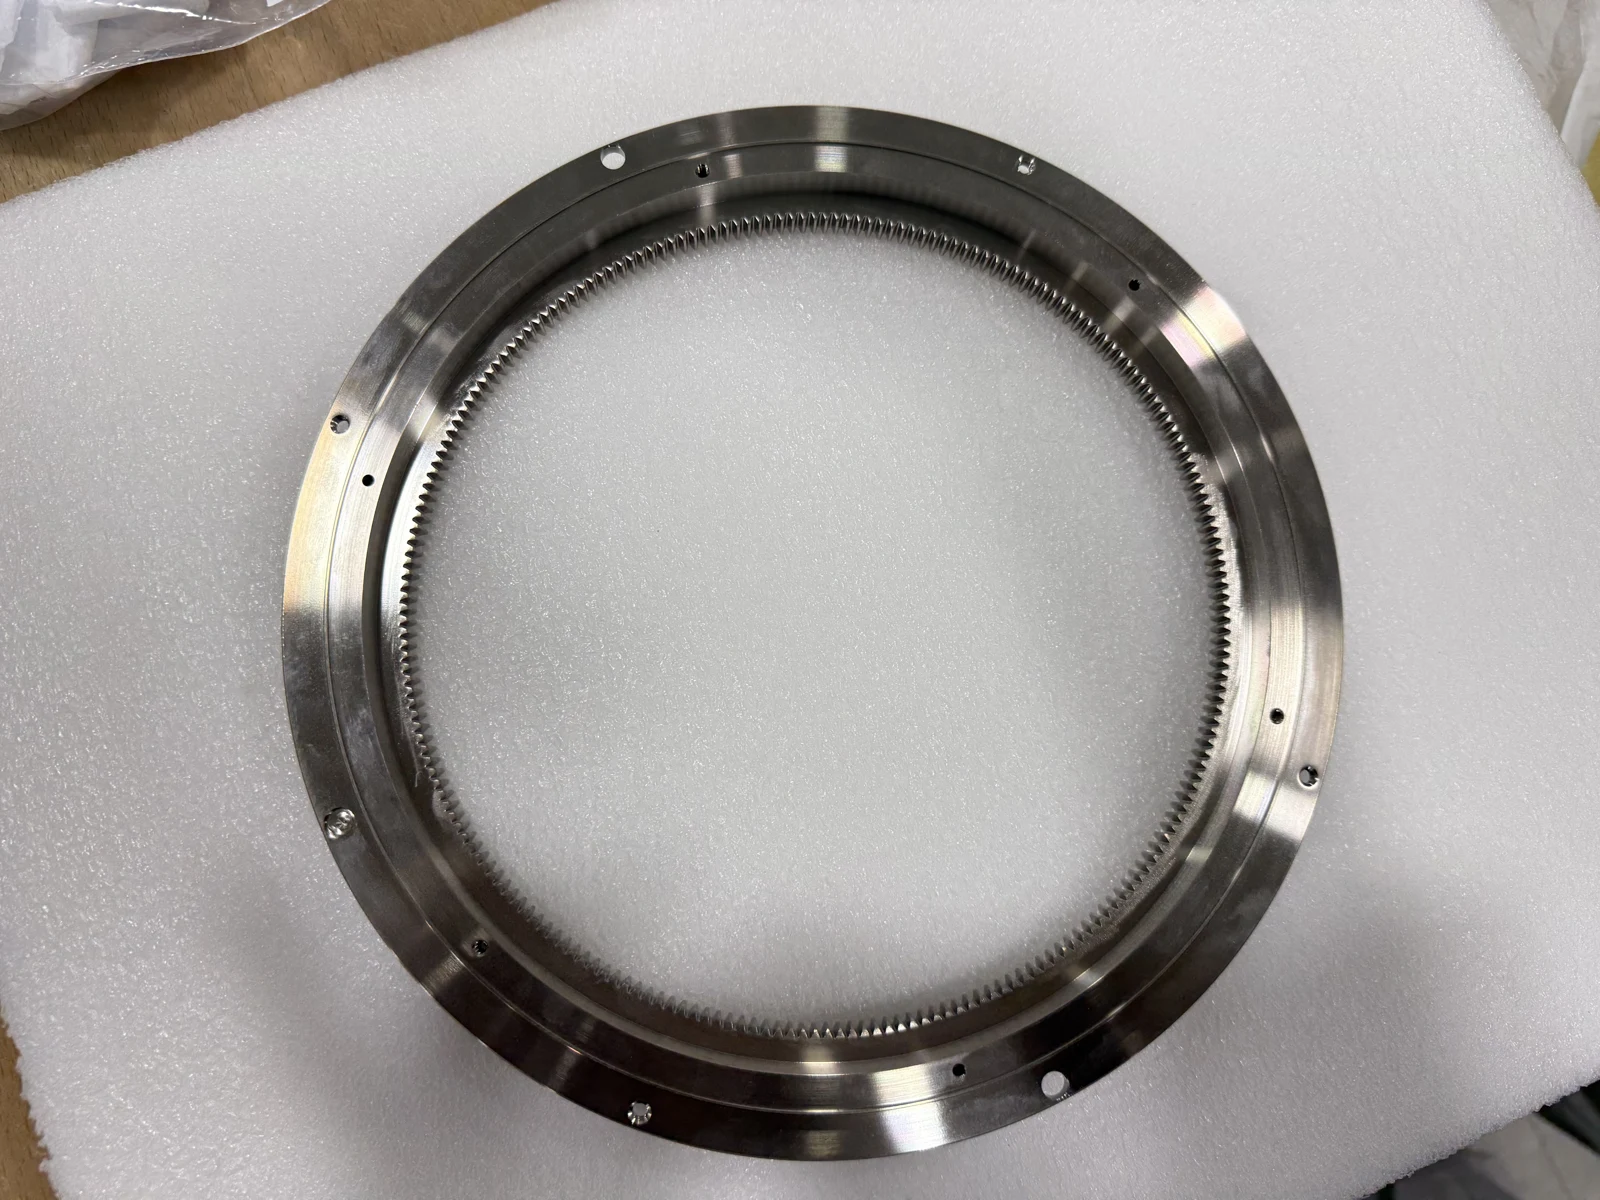
基准圆 Φ228.6 由数控车床完成加工,而内齿轮廓为插齿机二次装夹加工。两次不同设备装夹,存在定位累积误差,极易造成齿圈齿部相对于车床基准圆同轴度超差 φ0.03mm。大直径薄壁环形件,本身刚性偏弱,装夹受力会产生微量形变,进一步放大同轴度偏差。图纸特殊检验方式:使用 PG 量棒跨齿放置,外径千分尺采 18 点数据,通过最大值‑最小值计算评定实际同心度,检测严苛,微小偏差即可被检出。
大直径薄壁环状结构,毛坯、车削切削、插齿切削均会释放材料内应力,零件容易发生椭圆、圆度畸变;即使工序完工合格,后续化学镀镍表面处理过程,也存在应力释放带来变形风险。必须前期做好毛坯去应力退火,控制各道工序切削余量,降低加工应力。
内齿圈齿部精度等级高,节圆直径 PCD Φ198;大内径内齿插齿加工,刀具悬伸量大,容易产生让刀现象,影响齿形精度与齿圈圆度,对插齿工装、刀具选型、切削参数都有严格约束。
成品化学镀镍,要求膜厚6±2μm。大直径薄壁环件,电镀时内外圆、边角电场分布不均,易出现局部膜厚超标;同时镀层不能破坏已达成的形位精度,要规避镀层堆积影响同轴度、尺寸。零件要求无毛刺,全部锐边倒钝处理。
插齿上机后,对数控车加工出的 Φ228.6 基准圆进行找正校正,将基准圆跳动控制在0.01 mm 以内再开展插齿切削,从源头抵消两次装夹带来的定位误差,稳定达成齿部相对基准 φ0.03 mm 同轴度图纸要求。
毛坯先行去应力退火,释放材料内部残余应力,降低后续车削、插齿、镀镍后零件变形、椭圆风险。
数控车粗精车分开,合理分配加工余量;插齿优化切削参数,减小刀具让刀,保障内齿齿形、节圆精度。
按照图纸检验方法,采用 PG 量棒 + 千分尺 18 点采点检测齿圈同心度,真实复现客户验收条件。
管控化学镀镍膜厚 6±2μm,控制镀层均匀性,镀后复检形位公差;完成锐边去毛刺倒钝,满足图纸技术条件。
技术参数与工艺说明按项目资料展示 具体技术要求以图纸为准 验收结果以项目检验记录为准
上传图纸,工程团队结合材料、结构与数量评估制造方案并报价。
上传图纸获取报价基准圆 Φ228.6 由数控车床完成加工,而内齿轮廓为插齿机二次装夹加工。两次不同设备装夹,存在定位累积误差,极易造成齿圈齿部相对于车床基准圆同轴度超差 φ0.03mm。大直径薄壁环形件,本身刚性偏弱,装夹受力会产生微量形变,进一步放大同轴度偏差。图纸特殊检验方式:使用 PG 量棒跨齿放置,外径千分尺采 18 点数据,通过最大值‑最小值计算评定实际同心度,检测严苛,微小偏差即可被检出。
大直径薄壁环状结构,毛坯、车削切削、插齿切削均会释放材料内应力,零件容易发生椭圆、圆度畸变;即使工序完工合格,后续化学镀镍表面处理过程,也存在应力释放带来变形风险。必须前期做好毛坯去应力退火,控制各道工序切削余量,降低加工应力。
内齿圈齿部精度等级高,节圆直径 PCD Φ198;大内径内齿插齿加工,刀具悬伸量大,容易产生让刀现象,影响齿形精度与齿圈圆度,对插齿工装、刀具选型、切削参数都有严格约束。
成品化学镀镍,要求膜厚6±2μm。大直径薄壁环件,电镀时内外圆、边角电场分布不均,易出现局部膜厚超标;同时镀层不能破坏已达成的形位精度,要规避镀层堆积影响同轴度、尺寸。零件要求无毛刺,全部锐边倒钝处理。
插齿上机后,对数控车加工出的 Φ228.6 基准圆进行找正校正,将基准圆跳动控制在0.01 mm 以内再开展插齿切削,从源头抵消两次装夹带来的定位误差,稳定达成齿部相对基准 φ0.03 mm 同轴度图纸要求。
毛坯先行去应力退火,释放材料内部残余应力,降低后续车削、插齿、镀镍后零件变形、椭圆风险。
数控车粗精车分开,合理分配加工余量;插齿优化切削参数,减小刀具让刀,保障内齿齿形、节圆精度。
按照图纸检验方法,采用 PG 量棒 + 千分尺 18 点采点检测齿圈同心度,真实复现客户验收条件。
管控化学镀镍膜厚 6±2μm,控制镀层均匀性,镀后复检形位公差;完成锐边去毛刺倒钝,满足图纸技术条件。
技术参数与工艺说明按项目资料展示 具体技术要求以图纸为准 验收结果以项目检验记录为准