超严苛平行度 0.005mm 形位公差实现难度大
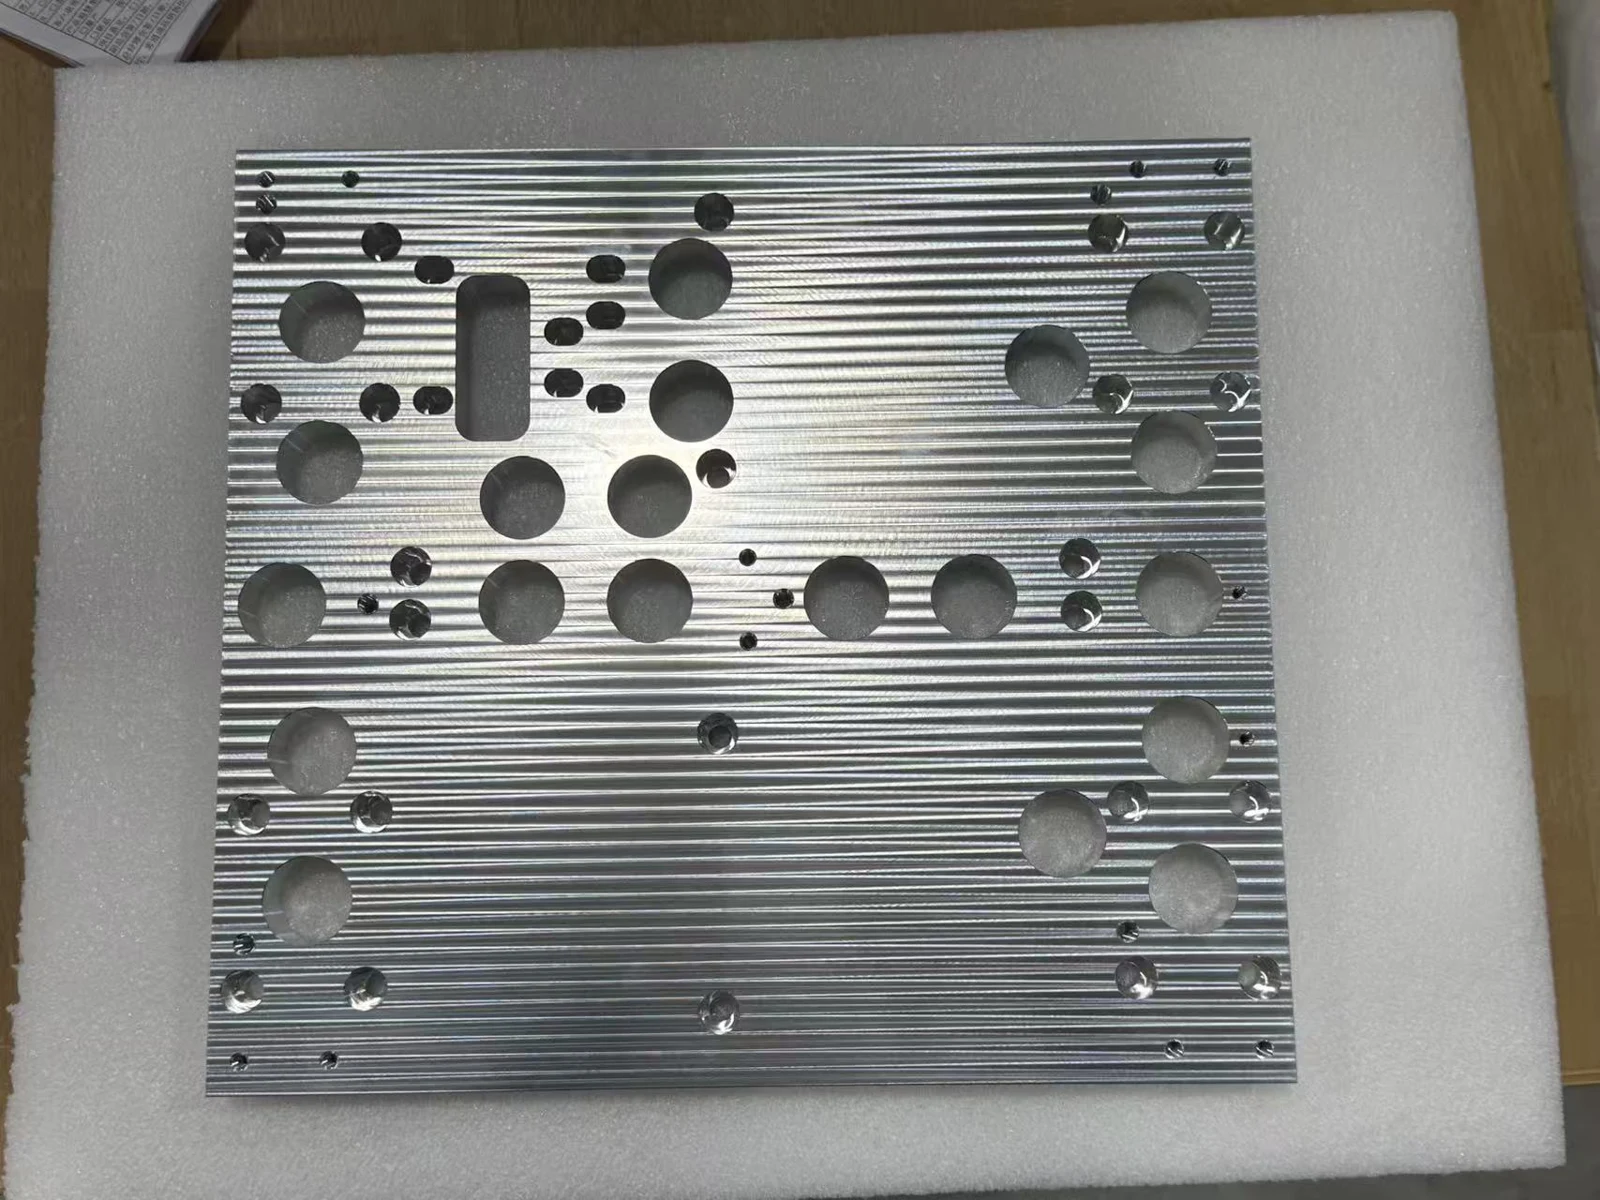
图纸要求工件相对基准 A 平行度达到0.005 mm。板材大面积去除材料,大量型腔、孔位掏空,工件材料去除率高,基体刚性被大幅削弱。普通压板装夹会带来夹持应力,松开装夹后应力释放,板面发生翘曲变形;切削产生的切削热也会造成板材热胀冷缩,加工完成冷却后,平行度直接超差,想要稳定维持微米级平行度对整套加工体系要求极高。
复杂型腔与密集孔系,对装夹和变形控制提出更高要求。通过低应力装夹、粗加工后深冷处理与分阶段检测,围绕图纸要求规划加工。
图纸要求工件相对基准 A 平行度达到0.005 mm。板材大面积去除材料,大量型腔、孔位掏空,工件材料去除率高,基体刚性被大幅削弱。普通压板装夹会带来夹持应力,松开装夹后应力释放,板面发生翘曲变形;切削产生的切削热也会造成板材热胀冷缩,加工完成冷却后,平行度直接超差,想要稳定维持微米级平行度对整套加工体系要求极高。
零件型腔流道多、孔洞密集,大余量铣削会诱发材料残余应力释放。粗加工之后残存的内部应力,会在精加工、松夹之后持续缓慢释放,后期发生形变,出现加工时测量合格,放置一段时间平行度超差的现象。
同一面板集合大平面铣削、深型腔流道铣削、沉孔、销孔、通孔;既有大面积面铣,又有狭小闭环流道的深腔铣削,刀具悬伸变化大,容易产生让刀、振纹;平面、型腔、孔系交叉加工,切削热量累积,进一步加剧工件变形。
微米级公差对环境温度波动非常敏感,环境温差会让铝合金板材产生热伸缩,温度变化直接带来测量与加工偏差,普通车间环境无法稳定达成该精度指标。
摒弃传统刚性压板压紧,采用低应力装夹方式,最大限度减少装夹带来的强制形变;避免夹紧力造成板面局部扭曲,保障松开夹具后工件回弹量可控。
粗加工后插入深冷处理工序,充分释放材料内部残余应力,稳定金相组织,规避零件加工完成后应力持续释放导致的后续时效变形,锁定零件尺寸与平面形位精度。
针对大面积平面、封闭流道型腔选用适配刀具;优化进给、转速、切深,采用分层切削、小余量精加工策略,降低切削力与切削热输入,抑制振纹与让刀,减少热变形。
限定恒温加工环境,减小温度波动带来铝合金热胀冷缩带来的微米级误差,加工、检测均在受控环境下完成。
粗加工、深冷后、精加工后多阶段检测平行度,以基准 A 校验平面状态,确保成品平行度 0.005mm 满足图纸技术要求。
技术参数与工艺说明按项目资料展示 具体技术要求以图纸为准 验收结果以项目检验记录为准
上传图纸,工程团队结合材料、结构与数量评估制造方案并报价。
上传图纸获取报价图纸要求工件相对基准 A 平行度达到0.005 mm。板材大面积去除材料,大量型腔、孔位掏空,工件材料去除率高,基体刚性被大幅削弱。普通压板装夹会带来夹持应力,松开装夹后应力释放,板面发生翘曲变形;切削产生的切削热也会造成板材热胀冷缩,加工完成冷却后,平行度直接超差,想要稳定维持微米级平行度对整套加工体系要求极高。
零件型腔流道多、孔洞密集,大余量铣削会诱发材料残余应力释放。粗加工之后残存的内部应力,会在精加工、松夹之后持续缓慢释放,后期发生形变,出现加工时测量合格,放置一段时间平行度超差的现象。
同一面板集合大平面铣削、深型腔流道铣削、沉孔、销孔、通孔;既有大面积面铣,又有狭小闭环流道的深腔铣削,刀具悬伸变化大,容易产生让刀、振纹;平面、型腔、孔系交叉加工,切削热量累积,进一步加剧工件变形。
微米级公差对环境温度波动非常敏感,环境温差会让铝合金板材产生热伸缩,温度变化直接带来测量与加工偏差,普通车间环境无法稳定达成该精度指标。
摒弃传统刚性压板压紧,采用低应力装夹方式,最大限度减少装夹带来的强制形变;避免夹紧力造成板面局部扭曲,保障松开夹具后工件回弹量可控。
粗加工后插入深冷处理工序,充分释放材料内部残余应力,稳定金相组织,规避零件加工完成后应力持续释放导致的后续时效变形,锁定零件尺寸与平面形位精度。
针对大面积平面、封闭流道型腔选用适配刀具;优化进给、转速、切深,采用分层切削、小余量精加工策略,降低切削力与切削热输入,抑制振纹与让刀,减少热变形。
限定恒温加工环境,减小温度波动带来铝合金热胀冷缩带来的微米级误差,加工、检测均在受控环境下完成。
粗加工、深冷后、精加工后多阶段检测平行度,以基准 A 校验平面状态,确保成品平行度 0.005mm 满足图纸技术要求。
技术参数与工艺说明按项目资料展示 具体技术要求以图纸为准 验收结果以项目检验记录为准